۱. چکیده
جوشکاری فشاری گازی (Gas Pressure Welding - GPW) که در صنعت عمران تحت عنوان "فورجینگ سر به سر میلگرد" شناخته میشود، یک متدولوژی اتصال حالت جامد (Solid-state) است که از طریق ترکیب انرژی حرارتی ناشی از احتراق گازهای صنعتی و فشار مکانیکی محوری، پیوستگی متالورژیکی ایجاد میکند. این مقاله به بررسی دقیق زیرساختهای فنی، تجهیزات تخصصی و پارامترهای ترمودینامیکی موثر بر کیفیت این فرآیند میپردازد. با توجه به چالشهای وصلههای پوششی (Overlap) در سازههای بتنآرمه، این پژوهش نقش GPW را در ارتقای تابآوری لرزهای و حذف تراکم آرماتور تحلیل میکند. همچنین، حساسیت این فرآیند به متغیرهای انسانی و کالیبراسیون تجهیزات مورد ارزیابی قرار گرفته است. یافتهها نشان میدهد که دستیابی به اتصالی با استحکام کششی بالاتر از میلگرد پایه، مستلزم هماهنگی دقیق بین سیستمهای هیدرولیک فشار بالا، مشعلهای چندنازله و آمادهسازی سطحی میکروسکوپی است. این مقاله به عنوان یک مرجع فنی برای درک عمیق مکانیزمهای نفوذ اتمی و نقش تخصص اپراتور در تضمین ایمنی سازهها تدوین شده است.
۲. مقدمه
در مهندسی سازه مدرن، طراحی المانهای بتنآرمه (RC) با رویکرد شکلپذیری بالا، مستلزم مدیریت دقیق اتصالات آرماتور است. روشهای سنتی مانند وصله پوششی (Lap Splice) به دلیل ایجاد خروج از مرکزیت در انتقال بار و افزایش تراکم میلگرد در نواحی بحرانی مانند چشمه اتصال تیر به ستون، از کارایی لازم برخوردار نیستند. علاوه بر این، هدررفت قابل توجه مصالح فولادی در مقیاس پروژههای ملی، ضرورت استفاده از روشهای جایگزین را دوچندان کرده است.
جوشکاری فشاری گازی (GPW) با ایجاد یک اتصال هممحور و حذف واسطهگری بتن در انتقال تنش، پارادایم جدیدی در پیوستگی سازهای ایجاد نموده است. با این حال، انتقال این تکنولوژی از تئوری به کارگاههای ساختمانی، نیازمند یک اکوسیستم سختافزاری دقیق و دانش متالورژیکی عمیق است. این مقاله با هدف تبیین نقش تجهیزات و مهارت اپراتوری در پیشگیری از شکستهای ترد سازهای در هنگام وقوع زلزله نگاشته شده است.
۳. مبانی تئوری و متالورژی فرآیند
فرآیند GPW بر اصل نفوذ اتمی (Atomic Diffusion) در حالت جامد استوار است. بر خلاف جوشکاریهای ذوبی که فلز به حالت مایع در میآید، در فورجینگ، فولاد تنها تا دمای تبلور مجدد (حدود ۱۲۰۰ تا ۱۳۰۰ درجه سانتیگراد) گرم میشود.
۳.۱. فاز آستنیت و نفوذ در شبکه کریستالی
در این بازه دمایی، فولاد وارد فاز آستنیت شده و ساختار کریستالی آن از BCC به FCC تغییر مییابد. در این حالت، اتمهای آهن و کربن دارای انرژی جنبشی کافی برای مهاجرت از میان فصل مشترک دو میلگرد هستند. فشار محوری (Axial Pressure) اعمال شده، ناهمواریهای سطحی را در مقیاس اتمی از بین برده و فواصل اتمی را به حدی کاهش میدهد که پیوندهای فلزی برقرار گردند.
۳.۲. پدیده Upset Forging
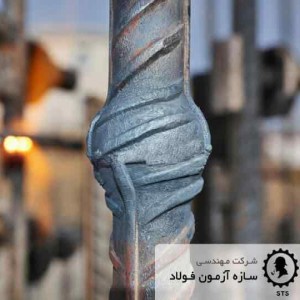
تغییر شکل پلاستیک ناشی از فشار در حالت گرم، باعث ایجاد یک برآمدگی یا تورم (Bulge) در محل اتصال میشود. این تورم نه تنها سطح مقطع موثر را افزایش میدهد، بلکه با پالایش دانهها (Grain Refinement) در ناحیه متاثر از حرارت (HAZ)، از افت خواص مکانیکی میلگرد جلوگیری میکند.
۴. سیستمها و تجهیزات تخصصی صنعتی (Industrial Equipment)
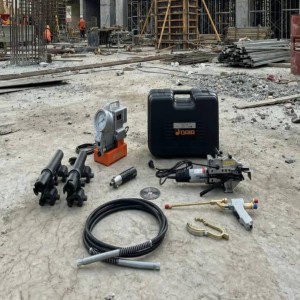
تحقق یک اتصال استاندارد مستلزم زنجیرهای از ابزارهای کالیبره شده است:
۴.۱. دستگاه برش سرد میلگرد (Cold Cutting Machine)
کیفیت لبههای اتصال، تعیینکننده ضریب اطمینان جوش است.
- مشخصات فنی: این دستگاه باید مجهز به تیغههای کاربایدی با سرعت چرخش کنترل شده باشد تا از گرمایش موضعی و اکسیداسیون سطح مقطع جلوگیری کند.
- دقت مهندسی: سطح مقطع میلگرد باید کاملاً گونیا (انحراف کمتر از ۲ درجه) و صاف باشد. هرگونه ناصافی باعث حبس شدن گازها در مرکز جوش و ایجاد عیب "Flat Spot" میگردد.
۴.۲. یونیت فشار هیدرولیک (Hydraulic Power Unit)
این سیستم وظیفه مدیریت نیروی محوری در طول فرآیند را بر عهده دارد.
- پمپ هیدرولیک: باید توان تولید فشار پایدار بین ۳۰ تا ۴۰ مگاپاسکال را داشته باشد. نوسان فشار در حین فاز خمیری فولاد، منجر به ایجاد لایهبندی متالورژیکی در جوش میشود.
- سیلندر و شیلنگهای فشار بالا: این قطعات باید قابلیت تحمل تنشهای متناوب را در محیطهای کارگاهی سخت داشته باشند.
۴.۳. کلمپ و فیکسچر ترازکننده (Alignment Clamps)
این ابزار وظیفه حفظ هممحوری (Coaxiality) دو میلگرد را بر عهده دارد.
- آلیاژسازی فکها: فکهای گیره باید از فولادهای آلیاژی سختکاری شده ساخته شوند تا در برابر آج میلگردهای با سختی بالا (مانند گرید A3 و A4) مقاومت کرده و از لغزش (Slippage) جلوگیری کنند.
۴.۴. سیستم حرارتی چندنازله (Multi-Nozzle Burner)
- هیدرودینامیک شعله: مشعل باید بتواند مخلوط اکسیژن و استیلن را با فشار خروجی یکنواخت تامین کند. حلقه آتش (Heating Ring) باید دارای نازلهایی با چیدمان هندسی دقیق باشد تا توزیع حرارت در تمام ۳۶۰ درجه محیط میلگرد یکسان باشد.
۵. تحلیل عملکرد لرزهای و رفتار سازهای
در هنگام وقوع زلزله، اتصالات فورجینگ شده تحت بارهای کششی و فشاری شدید (Cyclic Loading) قرار میگیرند.
۵.۱. حذف لنگرهای ثانویه
در وصله اورلپ، به دلیل فاصله محور به محور دو میلگرد، لنگر ثانویه ایجاد میشود که میتواند منجر به قلوهکن شدن بتن در نواحی مفصل پلاستیک شود. GPW با ایجاد اتصال مستقیم، این ممانهای مخرب را حذف میکند.
۵.۲. پایداری در برابر تخریب کاور بتن
عملکرد اورلپ کاملاً وابسته به پیوستگی بتن محیطی است. در زلزلههای شدید که بتن دچار ریزش (Spalling) میشود، اورلپ عملاً از کار میافتد. اتصال فورجینگ به دلیل ماهیت مستقل متالورژیکی، حتی پس از تخریب پوشش بتنی، پیوستگی آرماتور را حفظ کرده و از فروریزش ناگهانی سازه جلوگیری میکند.
۶. نقش حیاتی تخصص و مهارت اپراتوری
تکنولوژی GPW یک فرآیند نیمهخودکار است که کیفیت نهایی آن به شدت به قضاوتهای لحظهای اپراتور وابسته است.
۶.۱. تشخیص دمای اپتیمم (Visual Pyrometry)
اپراتور باید توانایی تشخیص دمای دقیق فورجینگ را از طریق طیف نوری فلز داشته باشد. گرمایش بیش از حد منجر به رشد دانهها (Grain Growth) و کاهش شکلپذیری میشود، در حالی که گرمایش ناکافی باعث عدم نفوذ اتمی میگردد.
۶.۲. تنظیم شیمی شعله
اپراتور متخصص باید شعله را در حالت خنثی (Neutral) تثبیت کند. وجود اکسیژن اضافی (شعله اکسیدکننده) منجر به تشکیل لایه اکسیدی در قلب جوش میشود که یک عیب پنهان و بسیار خطرناک در سازههای زلزلهزده است. تخصص اپراتور در تنظیم رگولاتورها بر اساس صدای شعله و شکل مخروطی آن، ضامن سلامت جوش است.
۷. متدولوژی اجرا و کنترل کیفیت
فرآیند استاندارد شامل مراحل زیر است: ۱. برش سرد و سابزنی: ایجاد سطح متالیک براق. ۲. نصب در فیکسچر: تراز کردن دقیق محورها. ۳. اعمال فشار اولیه: بسته شدن درز برای جلوگیری از ورود اکسیژن. ۴. گرمادهی نوسانی: انتقال حرارت به مغز میلگرد. ۵. پرس نهایی (Upsetting): ایجاد تورم با ابعاد مشخص.
معیارهای پذیرش:
- قطر تورم ($D$) باید حداقل ۱.۴ برابر قطر نامی میلگرد باشد.
- تست خم (Bend Test): خم کردن نمونه تا ۹۰ درجه بدون مشاهده ترک در مرز جوش.
- تست کشش (Tensile Test): گسیختگی باید حتماً در فلز پایه رخ دهد.
۸. چالشها، محدودیتها و ملاحظات مهندسی
- حساسیت به باد: جریان هوای شدید در ارتفاعات پروژههای عمرانی باعث اتلاف حرارتی شده و یکنواختی دما را مختل میکند. استفاده از سپرهای حرارتی (Wind Shields) الزامی است.
- ناخالصی گازها: وجود رطوبت در کپسولهای گاز میتواند منجر به تردی هیدروژنی در ناحیه جوش شود.
- خطای انسانی: به دلیل تکیه بر تجربه اپراتور، بازرسیهای NDT (مانند التراسونیک) برای پروژههای با اهمیت بسیار زیاد (مانند بیمارستانها و پلها) توصیه میشود.
۹. روندهای آتی و اتوماسیون
صنعت جهانی به سمت اتوماتیکسازی پمپهای هیدرولیک و استفاده از سنسورهای مادون قرمز برای کنترل دما در حال حرکت است. سیستمهای ثبت داده (Data Loggers) که پارامترهای هر جوش را ثبت میکنند، در آینده جایگزین نظارتهای چشمی سنتی خواهند شد تا ریسک خطای اپراتور به حداقل برسد.
۱۰. نتیجهگیری
جوشکاری فشاری گازی (GPW) میلگرد، در صورت اجرای صحیح، راهکاری برتر برای ارتقای ظرفیت باربری و شکلپذیری سازههای بتنآرمه است. این تکنولوژی با ایجاد پیوستگی متالورژیکی هممحور، رفتار لرزهای سازه را به طور چشمگیری بهبود میبخشد. با این حال، موفقیت این روش در گروی مثلث "تجهیزات تخصصی کالیبره، آمادهسازی سطحی دقیق و اپراتور آموزشدیده" است. استفاده از دستگاههای برش سرد و سیستمهای هیدرولیک پایدار، پیششرطهای غیرقابل انکار برای حذف عیوب متالورژیکی هستند. مهندسان ناظر باید با درک عمیق از پارامترهای نفوذ اتمی و استانداردهای بازرسی، بر فرآیند اجرای این تکنولوژی نظارت کنند تا ایمنی سازههای بلندمرتبه در برابر بارهای دینامیکی تضمین گردد.