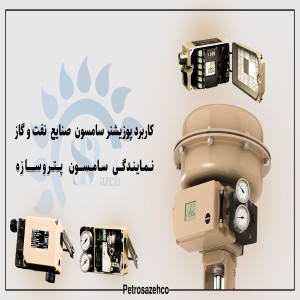
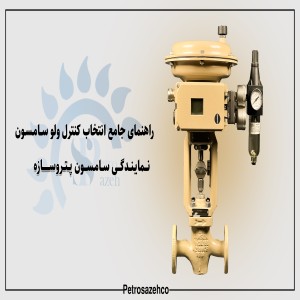
راهنمای جامع انتخاب کنترل ولو سامسون | نمایندگی سامسون پتروسازه

راهنمای جامع و پیشرفته انتخاب کنترل ولو سامسون برای سیستم‌های فرایندی پیچیده و صنعتی

کنترل‌ولوها (Control Valves) از اصلی‌ترین اجزای سیستم‌های ابزار دقیق و کنترل فرایند به شمار می‌روند. این تجهیز کلیدی وظیفه دارد جریان سیال را مطابق نیاز و بر اساس سیگنال دریافتی تنظیم کند. در صنایع مدرن که اتوماسیون سطح بسیار پیشرفته‌ای دارد، عملکرد صحیح کنترل ولو  می‌تواند تفاوتی اساسی در راندمان، ایمنی، هزینه‌های عملیاتی، طول عمر تجهیزات و پایداری کل واحد صنعتی ایجاد کند. پتروسازه به‌عنوان نمایندگی سامسون در ایران، تأمین‌کننده تمامی مدل‌های کنترل ولوسامسون با ضمانت اصالت و خدمات پس از فروش است.

در میان تولیدکنندگان مطرح جهانی، شرکت SAMSON یکی از پیشگامان شناخته‌شده است که به‌واسطه کیفیت ساخت، طراحی مهندسی، تکنولوژی بالای اکچویتورها و پوزیشنر سامسون، و تنوع بسیار گسترده در مدل‌ها، به یکی از معتبرترین انتخاب‌ها برای صنایع نفت، گاز، پتروشیمی، نیروگاه‌ها، صنایع شیمیایی، دارویی و غذایی تبدیل شده است.
با توجه به اهمیتی که نوع و مدل کنترل ولو سامسون در عملکرد سیستم‌های فرایندی دارد، انتخاب آن نمی‌تواند صرفاً بر اساس یک مدل عمومی انجام شود، بلکه نیازمند بررسی دقیق تحلیل‌های فنی، شرایط عملیاتی، ماهیت سیال، فشار و دما، کاربرد، نیازهای کنترلی، سطح ایمنی و حتی شرایط محیطی و لوله‌کشی است.
این مقاله یک راهنمای جامع، تخصصی و فوق‌العاده مفصل برای انتخاب کنترل ولو سامسون است که تمام معیارهای لازم را به‌صورت مرحله‌ به‌ مرحله بررسی می‌کند. 

۱. شناخت فلسفه طراحی و مهندسی محصولات سامسون

۱.۱. رویکرد سامسون به مهندسی کنترل‌ولو

سامسون در طراحی کنترل‌ولوهای خود تمرکز ویژه‌ای بر سه محور دارد:
الف) ایمنی عملیاتی — تمام قطعات اصلی ولو مطابق استانداردهای ASME، API، DIN و IEC طراحی می‌شوند. این موضوع در محیط‌هایی که فشار بالا، دمای شدید یا سیالات خطرناک وجود دارد اهمیت حیاتی دارد.
ب) دقت و پایداری کنترلی — پوزیشنرهای پیشرفته سامسون با قابلیت‌هایی مانند Self-tuning، PID داخلی، تشخیص خطا، ثبت نمودارهای Dynamic Response و سازگاری با پروتکل‌های HART/PROFIBUS/FOUNDATION Fieldbus دقت کنترل را به سطح بسیار بالایی می‌رسانند.
سازگاری با پروتکل‌های HART، PROFIBUS و FOUNDATION Fieldbus
پوزیشنر سامسون با پروتکل‌های صنعتی استاندارد سازگار است و می‌تواند با سیستم‌های کنترل دیجیتال به‌صورت کامل یکپارچه شود:
HART: کنترل دیجیتال و آنالوگ همزمان، مناسب سیستم‌های قدیمی ارتقا یافته
PROFIBUS PA: ارتباط سریع و پایدار، مناسب صنایع شیمیایی و پالایشگاهی
FOUNDATION Fieldbus: اجرای کنترل PID در سطح فیلد، کاهش بار پردازشی DCS، قابلیت Diagnostics گسترده
این یکپارچگی باعث کاهش خطای انسانی، کاهش کابل‌کشی و افزایش قابلیت اطمینان سیستم می‌شود.
ج) عمر بالا و نگهداری ساده — طراحی ماژولار ولوهای سامسون باعث می‌شود بدون نیاز به تعویض کامل ولو بتوان قطعات داخلی مثل تریم، اکچویتور یا دیافراگم را تعمیر یا جایگزین کرد.

۲. نقش استراتژیک کنترل‌ولو سامسون در سیستم‌های فرایندی پیشرفته

در سیستم‌های فرایندی پیچیده، کنترل‌ولوها در موقعیت‌های زیر کاربرد حیاتی دارند:
کنترل دمای راکتورها • کنترل دبی خوراک واحد • تنظیم فشار لاین‌های گاز • کنترل سطح مخازن • تنظیم بخار ورودی به مبدل‌ها • قطع اضطراری (Emergency Shut-down) • تنظیم مواد واکنش‌دهنده در سیستم‌های شیمیایی حساس
به همین دلیل انتخاب اشتباه ولو نه‌تنها باعث افت راندمان می‌شود، بلکه می‌تواند خطرات ایمنی جدی ایجاد کند.

۳. مراحل کلیدی در انتخاب کنترل‌ولو سامسون

در این بخش یک ساختار استاندارد و کاملاً حرفه‌ای برای انتخاب کنترل ولو سامسون ارائه می‌شود. این مراحل مطابق دستورالعمل‌های ابزار دقیق در پروژه‌های EPC و توصیه‌های تولیدکنندگان معتبر است.

۳.۱. شناسایی نیاز کنترلی (Control Objective)

اولین گام تعیین وظیفه کنترلی است:
آیا هدف کنترل دقیق دبی است؟ آیا تثبیت فشار نیاز است؟ آیا سطح مخزن باید تنظیم شود؟ آیا ولو در حالت On/Off کار می‌کند یا Modulating؟ آیا ولو باید ایمنی (Safety Instrumented Function) را بر عهده بگیرد؟
این اطلاعات تعیین می‌کند که نوع ولو، کلاس ایمنی، نوع اکچویتور و دقت پوزیشنر چگونه انتخاب شوند.

۳.۲. بررسی نوع سیال و خواص فیزیکی

نوع سیال یکی از بنیادی‌ترین پارامترها در انتخاب کنترل ولو سامسون است.
۳.۲.۱. سیالات گازی — ویژگی‌های مهم: تراکم‌پذیری بالا، احتمال ایجاد چوکینگ، تولید نویز زیاد، حساسیت بیشتر به افت فشار، کنترل‌ولوهای سامسون با تریم‌های Low-noise و چندمرحله‌ای برای این کاربردها طراحی شده‌اند.
۳.۲.۲. سیالات مایع — چالش‌های اصلی: کاویتاسیون، خوردگی، رسوب‌گذاری، ویسکوزیته بالا یا پایین، برای حذف کاویتاسیون باید از تریم‌های Anti-cavitation استفاده شود.
۳.۲.۳. سیالات دو فازی — این سیالات یکی از سخت‌ترین شرایط عملیاتی را ایجاد می‌کنند و معمولاً به ولوهای Angle یا تریم‌های Heavy-duty نیاز دارند.

۳.۳. تعیین محدوده فشار و دما

چرا فشار و دما مهم هستند؟ کلاس بدنه (Body Rating) باید قادر به تحمل فشار و دمای کاری باشد. انتخاب غلط باعث ترک خوردن، نشتی یا شکست می‌شود.
سامسون کنترل‌ولوهایی با کلاس‌های زیر ارائه می‌دهد:
PN16 تا PN400 • ANSI Class 150 تا 2500
دمای کاری: محدوده ۱۹۶- تا ۵۵۰ درجه سانتی‌گراد • امکان استفاده در سیستم‌های بخار فشار بالا • سازگار با محیط‌های کرایوژنیک

۳.۴. محاسبه دقیق Cv به روش مهندسی پیشرفته

Cv یکی از مهم‌ترین عوامل تعیین‌کننده موفقیت کنترل ولو است. انتخاب اشتباه آن رایج‌ترین دلیل خرابی ولو در خطوط فرآیندی است.
پارامترهای مهم در محاسبه Cv:
• فشار ورودی (P1) • فشار خروجی (P2) • دبی طراحی • حداقل و حداکثر دبی واقعی • چگالی • ویسکوزیته • نوع جریان (لایه‌ای یا آشفته) • شرایط افت فشار (ΔP)

پیامدهای انتخاب اشتباه:
اگر Cv خیلی کوچک باشد:
• ولو همیشه Fully Open می‌شود • کنترل از دست می‌رود • اکچویتور به سرعت خراب می‌شود
اگر Cv خیلی بزرگ باشد:
• ولو در بازشدگی‌های کوچک کار می‌کند • کنترل ناپایدار می‌شود • سیگنال پوزیشنر نوسان می‌کند

۳.۵. انتخاب نوع بدنه (Valve Body Type)

سامسون چهار نوع اصلی بدنه برای سیستم‌های پیچیده ارائه می‌دهد:
۳.۵.۱. Globe Valve — مزایا: دقت بسیار بالا • امکان استفاده از تریم‌های خاص • بهترین انتخاب برای سیستم‌های حساس
۳.۵.۲. Angle Valve — مزایا: تخلیه ذرات • مناسب خطوط دو فازی • مقاوم در برابر شوک فشار • بسیار مناسب برای بخار و گازهای داغ
۳.۵.۳. Segment Ball / V-Port — مزایا: Cv بسیار بالا • مناسب دبی‌های زیاد • هزینه کمتر نسبت به Globe
۳.۵.۴. Butterfly Control Valve — مزایا: قطر بالا • وزن کم • هزینه مناسب

۳.۶. انتخاب تریم مناسب

سامسون از پیشرفته‌ترین طراحی‌های تریم در دنیا استفاده می‌کند.
جدول زیر مهم‌ترین انواع تریم کنترل ولو سامسون را که پتروسازه به‌صورت انحصاری تأمین می‌کند، نشان می‌دهد:

Standard مناسب سیستم‌های عادی کاربرد عمومی
Low-noise کاهش نویز ۳۰ دسی‌بل گاز و بخار
Anti-cavitation جلوگیری از انفجار حباب مایعات فشار بالا
Multi-stage کاهش تدریجی فشار جلوگیری از شوک
Balanced کاهش نیروی Dynamic کاهش سایز اکچویتور
Heavy-duty مقاوم در برابر ذرات ساینده دو فازی/گلوله‌ای

۳.۷. انتخاب اکچویتور بر اساس نیاز فرایندی

سامسون سه نوع اکچویتور ارائه می‌دهد:
اکچویتور پنوماتیک: کاربرد گسترده / سرعت پاسخ بالا / انتخاب اول صنایع نفت و گاز
اکچویتور الکتریکی: پالایشگاه / دمای بالا و فشار زیاد / تریم چندمرحله‌ای

۶. رایج‌ترین اشتباهات مهندسان در انتخاب کنترل‌ولو سامسون

۱. انتخاب Cv بر اساس دبی نامی و نه دبی واقعی — یکی از رایج‌ترین اشتباهات مهندسان در انتخاب کنترل‌ولو، استفاده از دبی نامی (Rated Flow) به‌جای دبی واقعی یا عملیاتی برای محاسبه Cv است. دبی نامی اغلب بر اساس طراحی ایده‌آل یا شرایط آزمایشگاهی تعیین می‌شود و نشان‌دهنده بیشینه ظرفیت خط است، در حالی که در شرایط واقعی کارخانه، دبی عملیاتی ممکن است بسیار کمتر یا متغیر باشد. انتخاب Cv بر اساس دبی نامی باعث می‌شود که ولو در اکثر شرایط کاری در بازشدگی‌های کم کار کند و پوزیشنر برای اعمال دقیق کنترل مجبور شود در محدوده‌های کوچک حرکت کند، که نتیجه آن کنترل ناپایدار، افزایش نوسان، Overshoot و فشار زیاد روی اکچویتور خواهد بود. برای دستیابی به دقت و پایداری واقعی، Cv باید براساس دبی واقعی یا محدوده عملیاتی فرایند محاسبه شود تا ولو بتواند در تمام شرایط کاری، کنترل نرم و بدون نوسان ارائه دهد.
۲. نادیده گرفتن چوکینگ گاز — چوکینگ گاز یکی از مسائلی است که در خطوط گازی با سرعت بالا و افت فشار زیاد رخ می‌دهد و اگر نادیده گرفته شود، می‌تواند باعث کنترل ناپایدار، نویز شدید و کاهش عمر ولو و اکچویتور شود. وقتی جریان گاز به سرعت صوت نزدیک می‌شود، ولو دیگر قادر به افزایش دبی نیست و فشار خروجی تثبیت نمی‌شود، در نتیجه پوزیشنر برای رسیدن به Set Point دائماً تلاش می‌کند و نوسان ایجاد می‌شود. بنابراین در طراحی کنترل‌ولوهای گازی، تحلیل چوکینگ و انتخاب تریم مناسب (Low-noise یا Multi-stage) ضروری است تا جریان پایدار و کنترل دقیق تضمین شود.
۳. عدم انتخاب تریم ضد کاویتاسیون — عدم استفاده از تریم ضد کاویتاسیون در خطوط مایع با افت فشار بالا باعث می‌شود حباب‌های بخار در داخل ولو تشکیل شده و سپس منفجر شوند، پدیده‌ای که به آن کاویتاسیون می‌گویند. این پدیده می‌تواند فرسایش شدید تریم و بدنه ولو، افزایش نویز، افت دقت کنترل و کاهش طول عمر تجهیزات را به دنبال داشته باشد. بنابراین در سیستم‌های فشار بالا و مایعات حساس، استفاده از تریم Anti-cavitation ضروری است تا جریان پایدار و عمر طولانی ولو تضمین شود.
۴. استفاده از اکچویتور ضعیف — استفاده از اکچویتور ضعیف باعث می‌شود ولو نتواند در شرایط فشار و جریان بالا به سرعت و دقت لازم باز یا بسته شود، که نتیجه آن کنترل ناپایدار، نوسان، Overshoot و افزایش بار روی پوزیشنر است. انتخاب اکچویتور با نیروی کافی برای تحمل فشار عملیاتی و اندازه ولو، کلید دستیابی به عملکرد دقیق و پایدار کنترل‌ولو است.
۵. انتخاب پوزیشنر غیرسازگار با سیستم کنترل — انتخاب پوزیشنر غیرسازگار با سیستم کنترل باعث می‌شود ولو نتواند سیگنال‌های دریافتی از DCS یا PLC را به‌درستی اجرا کند، که نتیجه آن تاخیر پاسخ، نوسان، افت دقت و کاهش پایداری سیستم است. برای عملکرد بهینه، پوزیشنر باید با نوع سیگنال (آنالوگ، HART، PROFIBUS یا Fieldbus) و نوع اکچویتور هماهنگ باشد تا کنترل دقیق و یکپارچه در کل فرایند تضمین شود.
۶. عدم بررسی کلاس فلنج — عدم بررسی کلاس فلنج هنگام انتخاب کنترل‌ولو می‌تواند باعث شود ولو نتواند فشار و دمای کاری خط را تحمل کند، که نتیجه آن نشتی، آسیب بدنه و حتی خطر انفجار در خطوط پر فشار خواهد بود. برای اطمینان از عملکرد ایمن و پایدار، کلاس فلنج باید مطابق استانداردهای عملیاتی (ANSI، PN، DIN) و فشار واقعی سیستم انتخاب شود.
۷. انتخاب بدنه اشتباه برای سیالات خورنده — انتخاب بدنه نامناسب برای سیالات خورنده باعث واکنش شیمیایی بین سیال و فلز ولو می‌شود که نتیجه آن خوردگی سریع، نشتی، کاهش طول عمر ولو و احتمال آسیب به تجهیزات جانبی است. برای عملکرد ایمن و پایدار، متریال بدنه و تریم باید با ویژگی‌های شیمیایی سیال هماهنگ بوده و از آلیاژهای مقاوم مانند استنلس استیل استفاده شود.
۸. نصب کنترل‌ولو بدون Strainer مناسب — نصب کنترل‌ولو بدون Strainer مناسب باعث می‌شود ذرات معلق، رسوبات یا ناخالصی‌ها وارد ولو شوند و تریم و نشیمنگاه ولو آسیب ببینند، دقت کنترل کاهش یابد و احتمال گرفتگی و خرابی اکچویتور افزایش پیدا کند. برای حفظ عملکرد پایدار و طول عمر ولو، استفاده از Strainer با اندازه منافذ مناسب قبل از ولو ضروری است.

۷. چک‌لیست نهایی انتخاب کنترل‌ولو سامسون

✔ نوع سیال
✔ فشار و دما
✔ دبی حداقل و حداکثر
✔ افت فشار
✔ محاسبه Cv
✔ انتخاب نوع بدنه
✔ انتخاب تریم مناسب
✔ انتخاب اکچویتور
✔ پوزیشنر مناسب سیستم کنترل
✔ استانداردهای ایمنی (SIL)
✔ بررسی مدارک فنی کارخانه سازنده
 

سخن آخر

انتخاب کنترل ولو سامسون برای سیستم‌های فرایندی پیچیده یک فرآیند چندمرحله‌ای و کاملاً تخصصی است. این تجهیز اگر درست انتخاب شود، می‌تواند عملکرد سیستم را به‌طور چشمگیری بهبود دهد، مصرف انرژی را کاهش دهد، ایمنی تجهیزات را افزایش دهد و هزینه‌های نگهداری را به حداقل برساند.

سوالات متداول 

طول عمر مفید کنترل ولو سامسون و عوامل تاثیرگذار بر آن چیست ؟

طول عمر مفید کنترل ولو سامسون بسته به نوع ولو، شرایط عملیاتی، نوع سیال، فشار و دما، و نحوه نگهداری می‌تواند بین ۱۰ تا ۲۰ سال یا بیشتر باشد.

ویژگی‌های کنترل ولو سامسون برای صنایع نفت و گازچیست؟

 برخی مدل‌ها یک‌بار کلاس فشار بالا (حداقل PN40) و مقاومت در برابر شوک‌های ناگهانی فشار.قابلیت یکپارچگی با پروتکل‌های HART، PROFIBUS و FOUNDATION Fieldbus برای مانیتورینگ و تشخیص خطا.

خدمات نمایندگی سامسون پتروسازه در زمینه فروش و پشتیبانی چیست؟

شرکت پتروسازه نمایندگی سامسون مشاوره ی فنی و تخصصی رایگان ،2 سال گارانتی تعویض کالا و 10 سال خدمات پس از فروش ارائه میدهد. 


برای مشاوره رایگان و خرید کنترل ولو سامسون با پتروسازه تماس بگیرید

نمایندگی رسمی سامسون در ایران — پتروسازه


۱۷ آذر ۱۴۰۴


محصولات مشابه
  • ساخت و مونتاژ شیلنگ فلکسیبل خرطومی استیل

    ساخت و مونتاژ شیلنگ فلکسیبل خرطومی استیل

    ## فناوری پیشرفته پرس و مونتاژ شیلنگ در کاردار صنعت: تضمین ایمنی و کارایی سیستم‌های هیدرولیک و صنعتی در دنیای صنعت، جایی که فشار، دما و شرایط کاری سخت، عملکرد تجهیزات را به چالش می‌کشند، اتصال ایمن و قابل اعتماد شیلنگ‌ها نقشی حیاتی ایفا می‌کند. مجموعه کاردار صنعت با درک این اهمیت، تخصصی‌ترین خدمات پرس و مونتاژ شیلنگ‌های هیدرولیک فشار قوی و شیلنگ‌های خرطومی استیل را با بهره‌گیری از فناوری روز دنیا و دانش فنی عمیق ارائه می‌دهد. ما متعهد به ارائه راهکارهایی هستیم که نه تنها نیازهای فنی شما را برآورده می‌کنند، بلکه بالاترین سطح ایمنی، دوام و بهره‌وری را برای سیستم‌های شما به ارمغان می‌آورند. ### تشریح فناوری: فراتر از یک اتصال ساده فرآیند پرس و مونتاژ شیلنگ، یک علم دقیق است که نیازمند درک کامل از مواد، فشارها و دینامیک سیالات است. در کاردار صنعت، ما این فرآیند را با دقت مهندسی و کنترل کیفی چندمرحله‌ای انجام می‌دهیم. **1. فناوری پرس (Crimping) شیلنگ‌های هیدرولیک:** قلب یک مونتاژ شیلنگ هیدرولیک، اتصال بی‌نقص بین شیلنگ و اتصالات (Fittings) آن است. این اتصال از طریق فرآیندی به نام "پرس" یا "Crimp" ایجاد می‌شود که شامل مراحل زیر است: * **آماده‌سازی دقیق:** اولین گام، برش شیلنگ با استفاده از اره‌های تخصصی است که برشی کاملاً عمود، صاف و بدون پلیسه ایجاد می‌کند. این امر تضمین می‌کند که اتصال به درستی در انتهای شیلنگ قرار گیرد و از ورود آلودگی به سیستم هیدرولیک جلوگیری شود. * **انتخاب قالب (Die) و کالیبراسیون دستگاه:** هر ترکیب از نوع، سایز و برند شیلنگ، نیازمند یک مجموعه قالب مخصوص و یک قطر پرس (Crimp Diameter) مشخص است که توسط سازنده شیلنگ تعیین می‌شود. دستگاه‌های پرس پیشرفته ما با دقت میکرومتری کالیبره می‌شوند تا نیروی یکنواخت و دقیقی را به پوسته فلزی (Ferrule) وارد کنند. استفاده از قالب اشتباه یا کالیبراسیون نادرست می‌تواند منجر به پرس ضعیف (خطر جدا شدن اتصال تحت فشار) یا پرس بیش از حد (آسیب به لایه‌های تقویت‌کننده داخلی شیلنگ و کاهش عمر آن) شود. * **فرآیند پرس کنترل‌شده:** دستگاه پرس با اعمال نیروی هیدرولیکی بسیار بالا، قالب‌ها را به دور پوسته فلزی می‌فشارد. این نیرو باعث تغییر شکل دائمی پوسته شده و لایه‌های شیلنگ را به صورت کاملاً آب‌بند و مستحکم بر روی دنباله اتصال (Stem) فشرده می‌کند. این اتصال مکانیکی دائمی، قادر به تحمل فشارهای بسیار بالا و ارتعاشات مداوم است. **2. [فناوری مونتاژ و جوشکاری شیلنگ‌های خرطومی استیل](https://kardarsanat.com/%25d8%25ac%25d9%2588%25d8%25b4%25da%25a9%25d8%25a7%25d8%25b1%25db%258c-%25d8%25ae%25d8%25b1%25d8%25b7%25d9%2588%25d9%2585%25db%258c-%25d9%2581%25d9%2584%25da%25a9%25d8%25b3%25db%258c%25d8%25a8%25d9%2584-%25d8%25a7%25d8%25b3%25d8%25aa%25db%258c%25d9%2584/):** مونتاژ شیلنگ‌های فلزی به دلیل ساختار و کاربردهای خاص آن‌ها در دماهای بسیار بالا یا سیالات خورنده، فرآیندی کاملاً متفاوت است: * **آماده‌سازی لایه حصیری و بلوز:** ابتدا، لایه حصیری (Braid) با دقت به عقب رانده شده و هسته خرطومی (Bellows) برای جوشکاری آماده می‌شود. * **جوشکاری تخصصی TIG:** اتصالات (فلنج، مهره و...) با استفاده از فرآیند جوشکاری آرگون (TIG Welding) به هسته خرطومی متصل می‌شوند. این روش جوشکاری، یک اتصال مولکولی تمیز، نفوذناپذیر و بسیار مستحکم ایجاد می‌کند که خواص مقاومت در برابر خوردگی و دمای کل مجموعه را حفظ می‌نماید. * **مهار لایه حصیری:** پس از جوشکاری اتصال، لایه حصیری مجدداً روی محل اتصال قرار گرفته و با استفاده از یک حلقه مهار (Braid Collar) که به پشت اتصال جوش داده می‌شود، محکم می‌گردد. این مرحله حیاتی است زیرا لایه حصیری وظیفه اصلی تحمل فشار و جلوگیری از کشیدگی طولی شیلنگ را بر عهده دارد. ### مزایای فناوری محور خدمات کاردار صنعت رویکرد فناورانه و دقیق ما در مونتاژ شیلنگ، مزایای ملموسی را برای شما به همراه دارد: * **ایمنی مطلق:** با کنترل دقیق قطر پرس و کیفیت جوش، خطر نشت ناگهانی سیالات داغ، پرفشار یا خورنده و جدا شدن اتصالات به حداقل می‌رسد و ایمنی پرسنل و تجهیزات شما تضمین می‌شود. * **حداکثر طول عمر:** یک مونتاژ استاندارد از آسیب به ساختار داخلی شیلنگ جلوگیری کرده و عمر مفید آن را در سخت‌ترین شرایط کاری به طور چشمگیری افزایش می‌دهد. * **عملکرد بدون نقص و نشتی:** اتصالات آب‌بند شده با دقت مهندسی، از افت فشار در سیستم‌های هیدرولیک و هدررفت سیالات گران‌قیمت جلوگیری کرده و راندمان سیستم را در سطح بهینه نگه می‌دارد. * **تطبیق‌پذیری کامل:** توانایی ما در کار با طیف وسیعی از سایزها (از 3/16 اینچ تا 8 اینچ برای هیدرولیک و از 6 تا 300 میلیمتر برای استیل) و انواع اتصالات سفارشی، به این معناست که ما برای هر کاربرد خاص، راهکار دقیق و منحصربه‌فردی ارائه می‌دهیم. * **قابلیت اطمینان تضمین‌شده:** تمامی شیلنگ‌های مونتاژ شده تحت آزمون‌های فشار و کنترل کیفیت دقیق قرار می‌گیرند تا اطمینان حاصل شود که محصول نهایی، فراتر از استانداردهای صنعتی عمل خواهد کرد. ### راهنمای انتخاب خدمات برای بهره‌مندی از بهترین راهکار، لطفاً هنگام سفارش، موارد زیر را در نظر داشته باشید: 1. **تعیین مشخصات کلیدی (روش S.T.A.M.P):** * **S - Size (سایز):** قطر داخلی، طول دقیق مورد نیاز و قطر خارجی. * **T - Temperature (دما):** حداکثر و حداقل دمای سیال عبوری و همچنین دمای محیط کاری. * **A - Application (کاربرد):** نوع دستگاه، میزان حرکت و خمش شیلنگ، و شرایط محیطی (مانند سایش، رطوبت). * **M - Media (سیال):** نوع دقیق سیال (روغن هیدرولیک، گاز، اسید، بخار و...) برای اطمینان از سازگاری شیمیایی. * **P - Pressure (فشار):** فشار کاری سیستم و هرگونه پیک یا جهش ناگهانی فشار. 2. **انتخاب نوع شیلنگ:** * **شیلنگ هیدرولیک:** برای کاربردهای انتقال قدرت با روغن و سیالات مشابه در فشارهای بسیار بالا. * **شیلنگ خرطومی استیل:** برای دماهای بسیار بالا یا پایین (200- تا 700+ درجه)، سیالات خورنده، مواد شیمیایی، بخار، و کاربردهایی که نیاز به مقاومت در برابر آتش مستقیم دارند. 3. **مشخص کردن اتصالات:** نوع دقیق اتصالات در دو سر شیلنگ (مانند فلنج، مهره، نری-مادگی، کوپلینگ) و در صورت نیاز، زاویه قرارگیری آن‌ها نسبت به یکدیگر را مشخص فرمایید. تیم کارشناسان ما آماده ارائه مشاوره رایگان برای کمک به شما در تمامی این مراحل است. جهت دریافت مشاوره تخصصی، استعلام قیمت و ثبت سفارش برای ساخت، تعمیر یا مونتاژ انواع شیلنگ‌های صنعتی، با کارشناسان ما در مجموعه کاردار صنعت تماس حاصل فرمایید. ما به ارائه خدمات سریع، دقیق و با کیفیت متعهد هستیم.

    هیدرولیک و پنوماتیک تهران
  • پانچر ورق هیدرولیکی LS6

    پانچر ورق هیدرولیکی LS6

    پانچر پرتاپل ورق هیدرولیکی LS6 قادر به پانچ ورق به اشکال مربعی ، دایره‌ای و مستطیلی بدون کنگره و آسیب به رنگ ورق . این پانچر ساخت کمپانی baudat آلمان می باشد و تا ده سال خدمات بعد از فروش توسط فروشنده که نماینده انحصاری این کمپانی است را دارا می باشد

    هیدرولیک و پنوماتیک تهران
  • شیلنگ شفاف(آبنما)فنردار

    شیلنگ شفاف(آبنما)فنردار

    ✅️شیلنگ شفاف فنردار(PVC STEEL WIRE HOSE) یک شیلنگ پی وی سی با انعطاف پذیری بالا که درون آن یک فنر از جنس فولاد گالوانیزه شده قرار گرفته است. شیلنگ آبنما فنردار ( Multipurpose SD ) برای مکش و انتقال مایعات در صنعت ، کشاورزی ، باغبانی ، خانگی و… بسیار مناسب است. جداره درونی آن بسیار صاف است و بدنه شفافی هم دارد. از شیلنگ آبنما فنردار برای انتقال انواع مواد صنعتی شیمیایی و مواد اسیدی و حلال ها استفاده می‌شود. نکته مهم در ساخت این شیلنگ مواد اولیه مرغوب و فرمولاسیون دقیق آن است که باعث نرمی و شفافیت آن شده است. این نوع شیلنگ آبنما فنردار برای انتقال شیر و نوشیدنی های تخمیری مورد استفاده قرار می گیرد و هم چنین برای انتقال آب، روغن، پودر، بذر و سموم در صنعت و کشاورزی استفاده می شود. ????️مزایا : •انعطاف پذیری بالا •بدون بو •ارزان و به صرفه •مقاومت دربرابرموادشیمیایی و اسیدی •وزن کم وجایجایی آسان •مشاهده سیال انتقالی ????️محدوده دمایی: 5- تا 60+ ????️سایزبندی: 1/2 اینچ تا 8 اینچ

    هیدرولیک و پنوماتیک تهران
  • سنسور فشار SDE3-D10D-B-HQ4-2P-M12

    سنسور فشار SDE3-D10D-B-HQ4-2P-M12

    سنسور فشار SDE3-D10D-B-HQ4-2P-M12 شماره قطعه: 568662 روش اندازه گیری سنسور فشار پیزورزیستیو با نمایشگر محدوده اندازه گیری فشار، مقدار اولیه 0 بار محدوده اندازه گیری فشار، مقدار نهایی 10 بار دمای متوسط 0 … 50 درجه سانتی گراد دمای محیط 0 … 50 درجه سانتی گراد قدرت اتصال کوتاه ضربان محدوده ولتاژ کاری DC 15 … 30 ولت قطبیت محافظت شده برای تمام اتصالات الکتریکی دوشاخه اتصال برق طرح گرد به EN 60947-5-2 M12x1 5 پین طبقه بندی مقاومت در برابر خوردگی CRC 2 – تنش خوردگی متوسط بررسی مشخصات، لیست قیمت و خرید سنسور فشار SDE3-D10D-B-HQ4-2P-M12 با قیمت مناسب در فروشگاه انلاین آراد صنعت. ارسال به سراسر کشور، خرید بدون واسطه

    هیدرولیک و پنوماتیک تهران