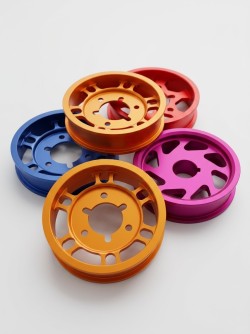
آلومینیوم به دلیل داشتن ویژگیهای منحصر به فرد در اکثر صنایع از جمله برق، الکترونیک، مخابرات و غیره به کار گرفته میشود. گاهی اوقات روی این متریال خام فرآیندهایی به منظور ایجاد خواص جدیدتر و یا برطرف نمودن نقص در آن صورت میگیرد که یکی از این فرآیندها خدمات آبکاری آلومینیوم است. آبکاری آلومینیوم منجر به افزایش هدایت الکتریکی، ایجاد مقاومت به سایش، مقاومت به خوردگی شیمیایی، افزایش ابعاد، ایجاد جلوه زیبا و.... میشود.
آبکاری چیست؟
جداسازی الکتروشیمیایی فلزات از محلول آبی آنها را آبکاری میگویند، به طوری که تمام سطع قطعه برای پوششدهی مناسب جهت هر کار و پوششی کیفیت یکسانی داشته باشد و کار یکسان و با کیفیتی حاصل شود.
تاریخچهی آبکاری آلومینیوم
تکنولوژی آبکاری یکی از قدیمیترین هنرها و در عین حال یکی از پیشرفتهترین علوم به شمار میرود. تاریخچه استفاده از آبکاری روی فلزات به خصوص آبکاری رنگی به عهد باستان و در حدود 3400 سال پیش بر میگردد. طلاکاری، اکلیلزدن، نمونههای آشکاری از این هنرها در دوران گذشته است. این روند تا به امروز ادامه داشته است. اما اولین آبکاری مدرن و امروزی در سال 1838 میلادی و به روش الکترولیز انجام شد. بونسن گراو یک شیمیدان آلمانی بود که توانست لایههای نازک فلزی را به ترتیب با روش واکنش شیمیایی و پراکنش تخلیه نورانی روی جسم مورد نظر بنشاند. همچنین فارادی در سال 1857 میلادی توانست با استفاده از تبخیر حرارتی از سیمی که از آن جریان زیادی عبور میکرد، آبکاری را انجام داد.
مراحل خدمات آبکاری آلومینیوم
1. تمیزکاری یا چربی زدایی
روش غوطهوری در محلول قلیایی ضعیف منجر به حذف بقایای پرداختکاری و زایدههای حین عملیات مکانیکی میشود. باید دقت داشت که درجه قلیائیت بالا نباشد چرا که منجر به خوردگی شیمیایی سرب خشک میشود و در صورتی که مواد چربیزدایی حاوی ماده اکتیوکننده باشد نیازی به چربی گیری برقی نیست. برای جداسازی مواد چسبنده سطح قطعاتی که از قبل پرداخت مکانیکی میشود، روش چربیزدایی آلتراسونیک نتیجه بهتری دارد به شرط این که از مواد مخصوص استفاده شود و رعایت شرایط لازم به عمل آید.
2. چربی گیری برقی
برای حذف باقی مانده فیلم اکسیدهای سطح قطعه در مرحله بعدی ازچربیزدایی برقی استفاده میشود. از ویژگی این نوع مواد چربیگیری فعال کردن (اکتیو) سطح قطعه است و با ترکیبات متفاوت که با روش کاتدیک و یا آندیک مورد استفاده قرار میگیرد. امروزه بیشتر روش آندی به کار گرفته میشود) .به دلیل داشتن ترکیبات مواد چربیزدایی که اثر خوردگی فلز پایه را ندارد(
3. خنثی سازی
بقایای مواد قلیایی که در عملیات قبل در سطوح قطعه به جا مانده در محلولهای خنثی سازی، حذف و سطح قطعه را فعال مینماید، اسیدهای معینی مثل اسید سولفوریک و کلریدریک به دلیل خوردگی شدید فلز در زمان کوتاه کاربرد ندارد، از این رو از اسیدهای خشک نظیر ترکیبات اسید فلورئیدریکی که اثر اکتیو کنندگی هم دارد استفاده میشود.
4. مس سیانوری
مس به عنوان اولین پوشش از طریق الکترولیت سیانوری انجام میپذیرد، با ویژگی که عدم خوردگی سطح فلز پایه و یا پوششدهی جابجایی را نداشته باشد، رسوب چسبندهای را ایجاد مینماید که این لایه سطح قطعه (سرب خشک) را در مرحله بعدی در مقابل مواد خورنده محافظت مینماید، لذا در چنین شرایطی با درجه PH پایین و سیانور آزاد بالا نسبت به یون مس باید کار شود. روشهای مختلفی به عنوان جایگزین الکترولیت مس سیانوری در محدوده آزمایش عرضه گردیدند ولی نتوانستند مناسب باشند زیرا این روشها مطمئنا قطعه را در مقابل واکنش شیمیایی (پوشش تبادلی) محافظت نمیکرد به همین دلیل این نوع ترکیبات با عدم چسبندگی لایه مس و ایجاد حباب در پوشش، کارایی لازم را ندارند.
دلایل آبکاری آلومینیوم
از آن جایی که آلومینیوم و آلیاژهای آن دارای خواص متنوع هستند به طور وسیع در صنایع گوناگون از خودروسازی گرفته تا زیور آلات و ساخت هواپیما مورد استفاده قرار میگیرند. نسبت بالای استحکام به وزن این فلز از ویژگیهای بارز آن است که موجب این کاربرد گسترده در صنایع گوناگون شده است. در کنار همه خواص ذکر شده این فلز دارای خاصیت رویینگی است که طی آن اکسید آلومینیوم (آلومینا) در محیط و به طور خودکار روی سطح فلز ایجاد شده و آن را از خورده شدن محافظت مینماید. وجود لایه اکسیدی روی سطح آلومینیوم هوازده اگر چه به طور موقت از تخریب بیشتر آلومینیوم جلوگیری میکند. اما موجب کدر شدن سطح و از دست رفتن زیبایی قطعه میشود. همین عامل باعث میشود که از آبکاری برای قطعات آلومینیومی استفاده شود. به همین دلیل است که خدمات آبکاری آلومینیوم در تمامی صنایع به شدت مورد توجه قرار گرفته است.